





در هنگام نیاز به ما دریغ نکنید!
ماشین تراش و فرز CNC: نحوه کار، مزایا و راهنمای انتخاب
 2026.09.09
 اخبار صنایع
یک کارگاه درخواست قیمت 500 شفت فولادی ضد زنگ دریافت می کند. هر محور به قطر بیرونی چرخانده شده، یک نخ در یک انتها و یک سوراخ متقاطع در نزدیکی شانه نیاز دارد. در یک مرکز تراش و ماشینکاری جداگانه، هر قسمت دو بار بارگذاری می شود و دو بار ارجاع مجدد می شود. در یک دستگاه تراش و فرز CNC شفت یکبار گیره می شود. برجک از ابزار گردان به مته رانده تغییر می کند، دوک در زاویه درست قفل می شود و قبل از اینکه قطعه از چاک خارج شود، سوراخ بریده می شود. این گیره تنها کل مورد تجاری است.
ماشین های تراش فرز برای از بین بردن شکاف قدیمی بین انعطاف پذیری فرآیند و دقت راه اندازی وجود دارند. این راهنما توضیح میدهد که کلاس ماشین چگونه کار میکند، کدام مشخصات واقعاً تعیین میکنند که آیا یک مدل با قطعات شما مطابقت دارد یا خیر، و چه چیزی را قبل از ثبت سفارش تأیید کنید.
کاری که یک ماشین تراشکاری و فرز CNC واقعا انجام می دهد
به طور مستقیم بیان شد: این یک پلت فرم تراش افقی CNC با ابزار زنده اضافه شده است. قطعه کار همچنان برای عملیات تراشکاری میچرخد، اما زمانی که محور C دوک را در موقعیت زاویهای دقیق قفل میکند، ابزارهای رانده در برجک بهطور مستقل میچرخند و میتوانند روی همان گیرهها را آسیاب کنند، سوراخ کنند، ضربه بزنند، یا سوراخ کنند. از آنجایی که قطعه هرگز مجدداً چوک نمی شود، هر ویژگی ماشینکاری شده دارای یک داده گیره است.
پایه چرخش
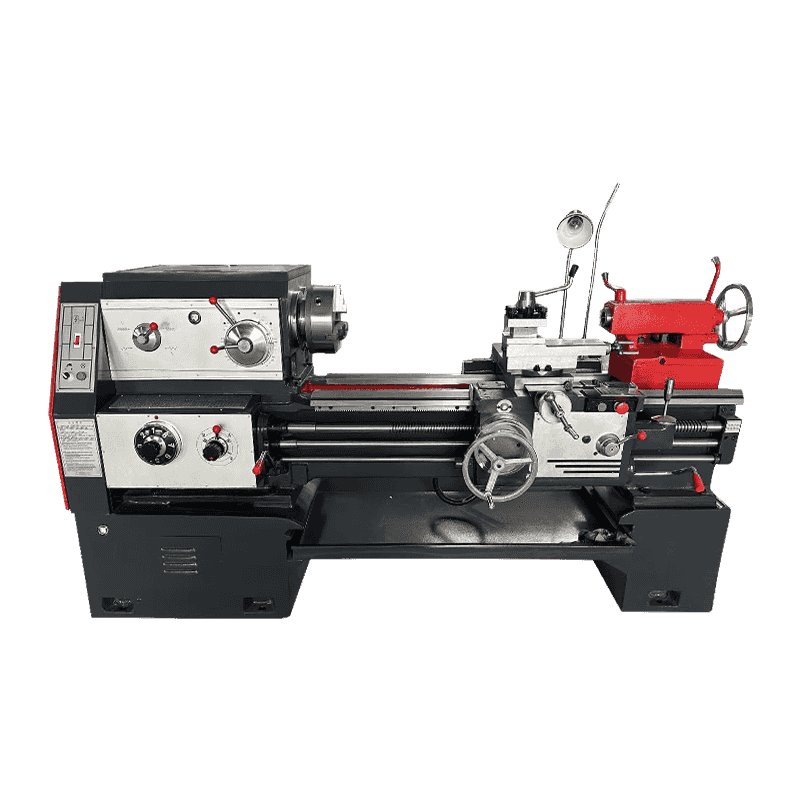
تخت، هدستاک، چاک و برجک مانند یک ماشین تراش CNC معمولی کار می کنند: ابزارهای تراشکاری قطرهای بیرونی، صورت ها، شیارها، نخ ها و سوراخ های داخلی را با سرعت حذف فلزات بالا کنترل می کنند. یک تخت شیبدار به تراشه ها اجازه می دهد تا از ناحیه برش خارج شوند و استحکام ساختاری را اضافه می کند، که مستقیماً در پرداخت سطح در پاس های سنگین ظاهر می شود.
قابلیت آسیاب
ابزارهای رانده به برجک سرعت برش چرخشی خود را می دهند. همراه با موقعیتیابی دوک محور C، این دستگاه میتواند تختها، سوراخهای متقاطع، کلیدها، شکافها و سوراخهای خارج از مرکز را که زمانی به مرکز ماشینکاری جداگانه نیاز داشتند، ماشینکاری کند. این افزوده چیزی است که یک ماشین تراش تک فرآیندی را به یک ایستگاه پردازش کامل تبدیل می کند.
یک راه اندازی، یک مرجع
اثر عملیاتی بیش از جزئیات فنی مهم است: شما خطایی را که هر بار که قطعهای از گیره خارج میشود و دوباره ارجاع داده میشود، حذف میکنید. سپس تمرکز بین ویژگی های تراشیده و آسیاب شده توسط هندسه ماشین به جای قضاوت اپراتور کنترل می شود و قسمت اول یک دسته از قبل به جای انتظار برای برش آزمایشی صحیح است.
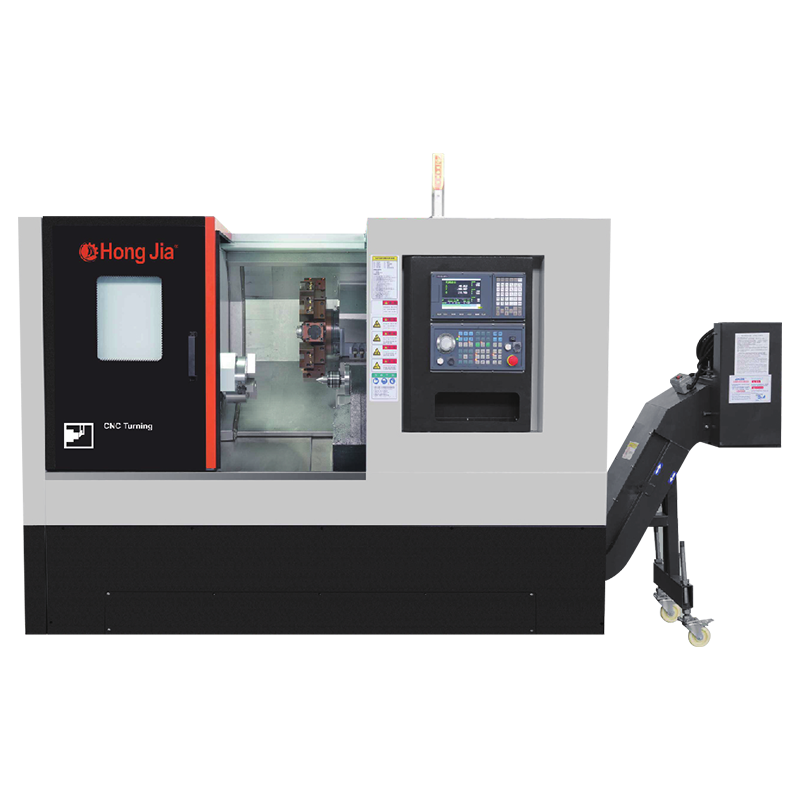
CNC هونجیا مرکز تراش افقی T36P یک مثال مستقیم از این دسته است: توالی ابزار برنامه ریزی شده آن، چرخش، سوراخ کردن و سوراخ کردن را در یک چرخه برنامه بدون حرکت قطعه بین ماشین ها پوشش می دهد.
شش مشخصاتی که تعیین می کند که آیا مناسب است یا خیر
یک برگه فروش می تواند بیست پارامتر را فهرست کند. در عمل، شش مورد از آنها تعیین می کنند که آیا دستگاه می تواند قطعات شما را نگه دارد، مواد شما را برش دهد و تحمل شما را برآورده کند. قبل از اینکه به ویژگی های اختیاری نگاه کنید، ابتدا این اعداد را مقایسه کنید.
| پارامتر | معنی آن چیست | مقدار معمولی اندازه متوسط | چرا مهم است |
|---|---|---|---|
| حداکثر قطر چرخش | بزرگترین تاب قطعه کار که بستر، ابزار و جریان تراشه را پاک می کند | 350-500 میلی متر | قطعات فلنج دار و فک های سفارشی نیاز به فضای سر دارند |
| طول چرخش | طولانی ترین قسمتی که دستگاه می تواند بین مراکز پشتیبانی کند | 500-1500 میلی متر | شفت های بلندتر به بستر طولانی تر یا مدل متفاوتی نیاز دارند |
| سرعت اسپیندل | حداکثر سرعت چرخش دوک اصلی | 4500-6000 دور در دقیقه | پرداخت با قطر کوچک فقط در دورهای بالا می تواند به سرعت سطح خوب برسد |
| ایستگاه های ابزار رانده | تعداد موقعیت های برجک که قادر به اجرای ابزارهای چرخان زنده هستند | 8-14 ایستگاه | ایستگاههای زنده بیشتر به یک برنامه اجازه میدهند تا عملیات بیشتری را انجام دهد |
| وضوح محور C | کوچکترین مرحله موقعیت یابی زاویه ای دوک | 0.001 درجه | وضوح خوب، سوراخهای متقاطع و تخت را در زاویه مناسب نگه میدارد |
| دقت موقعیت یابی | دقت خطی قابل تکرار محورهای لغزشی | 0.005-0.01 میلی متر | مستقیماً تحملهای ترسیمی را که میتوانید نگه دارید محدود میکند |
برای اکثر کارگاه ها، یک مرکز چرخش افقی متوسط با حداکثر قطر چرخش تقریباً 400 تا 500 میلی متر و طول چرخش حدود یک متر نقطه شروع عملی است. اگر قطعات شما به وضوح در آن ابعاد قرار دارند، قاب سبک تر را انتخاب کنید و بودجه صرفه جویی شده را در ابزار یا اتوماسیون سرمایه گذاری کنید.
پیکربندی را از قسمت انتخاب کنید، نه بروشور
تقریباً برای هر خریدار، قانون عملی این است: کوچکترین ماشینی را بخرید که میتواند قطعاتی را که امروز اجرا میکنید به اضافه اکثر قطعاتی که نقل میکنید نگه دارد، با تمام عملیاتها در یک بستن. یک قاب بزرگتر از حد لازم هزینه، فضای کف و حتی عملکرد برش در قطعات کوچک کار را هزینه می کند.
1
پاکت واقعی را اندازه گیری کنید
حداکثر قطر چرخش و فاصله مرکز باید بزرگترین قسمت شما به اضافه ارتفاع فک و نزدیک ابزار را پوشش دهد. یک شفت فلنجی بیش از آنچه که قطر اسمی آن نشان میدهد، نیاز را تغییر میدهد، بنابراین فضای خالی تمام شده را اندازهگیری کنید، نه بعد اصلی نقشه را.
2
تطبیق قدرت با مواد
آلیاژهای ضد زنگ، عملیات حرارتی و سختی بالا بیشتر از حداکثر سرعت به گشتاور دوک و استحکام ساختاری نیاز دارند. گشتاور نامی را در سرعت عملیاتی به جای اوج اسب بخار بررسی کنید، زیرا این عددی است که بر عملکرد واقعی خشن حاکم است.
3
ویژگی هایی را که به ابزارهای هدایت شده نیاز دارند، بشمارید
سوراخهای متقاطع، تختها، کلیدها، شکافها و حفرههای غیرعادی هر کدام به یک ایستگاه زنده و یک عملکرد محور C نیاز دارند. ایستگاه های زنده یدکی را در برجک برای مشاغل آینده بگذارید. تفاوت بین توانایی نقل قول یک قسمت جدید یا امتناع از آن اغلب یک موقعیت هدایت شده است.
4
سطح اتوماسیون را برنامه ریزی کنید
دسته های با حجم بالا دوک های دوکی یا انتقال خودکار قطعه کار را توجیه می کنند. تولید کوتاه مدت مختلط توسط یک برجک استاندارد با ابزارهای رانده و تغییر سریع بهتر انجام می شود. ترتیب تصمیم گیری کامل - پاکت نامه، مواد، ویژگی ها، اندازه دسته - در راهنمای جداگانه ما پوشش داده شده است نحوه انتخاب یک ماشین تراش و فرز افقی CNC .
برای شفت های پیچیده ای که در هر دو انتها نیاز به ماشین کاری دارند، یک پیکربندی اتصال خودکار دو اسپیندل می تواند زمان کل چرخه را به طور چشمگیری کاهش دهد زیرا قطعه کار مستقیماً از یک دوک به دیگری بدون تنظیم اضافی منتقل می شود. NC106DS Hongjia بر اساس این اصل ساخته شده است.
انتظارات دقت واقع بینانه
دقت رابطه بین ویژگی های ماشینکاری شده است، نه عددی در گزارش آزمایش. قوی ترین دلیل برای انتخاب یک ماشین تراشکاری ترکیبی، قوام ایجاد شده توسط یک گیره است.
0.01-0.02 میلی متر خروجی معمولی بین ویژگیهای تراشیده و آسیاب شده در قسمتی که محکم نگه داشته شده است
H7 تحمل حفره به طور معمول با حفاری خوب در همان تنظیمات به دست می آید
Ra 0.8-1.6 میکرومتر پایان سطح از تراش استاندارد؛ یک پاس پایانی می تواند آن را بیشتر کاهش دهد
این مقادیر یک قطعه کار صلب، هندسه درج مناسب و یک ماشین در شرایط معقول را فرض می کنند. آنها روی قطعات دیواره نازک یا با ابزارهای بلند و منحرف نمیمانند: ماشین پتانسیل را فراهم میکند، اما طراحی قطعه و فرآیند نتیجه نهایی را تعیین میکند.
ماشین ترکیبی یا مسیر دو ماشینه؟
تصمیم گیری ساده است: زمانی که قطعات شما چرخشی هستند، اما دارای ویژگی هایی هستند که نیاز به فرز یا حفاری دارند، ماشین ترکیبی را انتخاب کنید. تراشکاری خالص با حجم بالا و کار فرز منشوری بزرگ در ماشین های جداگانه بهتر باقی می ماند. انتخاب به این بستگی دارد که اکثر دسته های شما واقعاً چه شکلی هستند.
فرز تراشکاری را انتخاب کنید
- قطعات دارای سوراخ های متقاطع، تخت، کلید، یا سوراخ های خارج از مرکز هستند
- تمرکز بین ویژگی های تراشیده و آسیاب شده بر روی نقشه است
- اندازه دسته ها متفاوت است و زمان راه اندازی گلوگاه واقعی است
- فضای کف تنگ است و یک دستگاه می تواند جایگزین دو دستگاه شود
زمانی که ماشین های جداگانه را انتخاب کنید
- دوره های طولانی تولید تقریباً چرخش خالص است
- برای قطعات بزرگ منشوری به یک پاکت فرز بسیار بزرگ نیاز دارید
- شما از قبل ظرفیت بیکاری در هر دو طرف دارید
- برداشتن سنگ فرز برجک ماشین ترکیبی را تحت فشار قرار می دهد
یک مدل ذهنی مفید: هر تغییر در بارگذاری ماشین یک منبع خطا است. یک مرکز آسیاب چرخشی سه یا چهار بار در هر قطعه را حذف می کند و برای کارهای کوتاه مدت مخلوط، هر بار برداشته شده سود مستقیم است.
قبل از سفارش چه چیزی را تأیید کنید
لیست مشخصات تنها در صورتی مهم است که سازنده بتواند پیکربندی را ارائه دهد و پشت آن بایستد. این سوالات را بپرسید و پاسخ ها را یادداشت کنید.
- پیکربندی سفارشی: آیا می توان محدوده سرعت اسپیندل، طرح برجک، سیستم خنک کننده و کنترل تراشه را با قطعات شما تطبیق داد؟
- استاندارد پذیرش: چگونه دستگاه قبل از تحویل در برابر قطعه کار خود آزمایش می شود؟
- تجربه و خروجی: آیا کارخانه ماشین آلات قابل مقایسه را تحویل داده است؟ ارقام خود این شرکت بیش از 20 سال تجربه صنعت، تولید سالانه حدود 1000 دستگاه و بیش از 500 نصب توسط مشتری را توصیف می کند.
20 سالها تجربه در صنعت
1000 ماشین آلات تولید شده در سال
500 تاسیسات مشتری
مشخصات سازنده مانند CNC هونجیا company introduction نقطه شروع معقولی است، اما بخش آزمایشی خودتان مرجع واقعی است. درخواست آزمایش برش با قطعه کار نماینده؛ نتیجه بیشتر از هر بروشوری به شما می گوید.
برای تولید شفت و بوش در حجم بالا، NC110DY Hongjia از پیکربندی تولید بالا برای کوتاه کردن زمان چرخه استفاده میکند، که دقیقاً همان گزینهای است که وقتی تعداد دستهای به هزاران میرسد، بررسی میشود.
دستگاهی را بخرید که متناسب با قطعات امروزی شما باشد و برای قطعاتی که فردا پیشنهاد می کنید حاشیه باقی بگذارد. مرکز تراش و فرز CNC سمت راست کار دو دستگاه را بدون اینکه از اپراتور بخواهد قطعه خوبی را دوباره گیره کند، انجام می دهد.
