


در هنگام نیاز به ما دریغ نکنید!
 خانه / خبر / اخبار صنایع / ماشینکاری CNC پنج محوره: چگونه کار می کند، چه هزینه ای دارد و چه زمانی سود می کند
ماشینکاری CNC پنج محوره: چگونه کار می کند، چه هزینه ای دارد و چه زمانی سود می کند
 2026.11.18
 اخبار صنایع
یک منیفولد هیدرولیک با دوازده سوراخ متقاطع در زوایای مرکب برای نقل قول روی میز قرار می گیرد. در یک آسیاب سه محوره به پنج راهاندازی و پنج فیکسچر نیاز دارد، و راهاندازی سوم به تنهایی یک خطای مکانیابی تقریباً 0.03 میلیمتر را معرفی میکند که هر عملیات بعدی باید با آن همراه باشد. در یک ماشین پنج محوره همان قسمت در یک گیره اجرا می شود.
این مقایسه کل مورد تجاری است. CNC پنج محوره برنده کار نیست زیرا پیشرفته به نظر می رسد. برنده میشود زیرا تنظیمات را حذف میکند، و حذف یک راهاندازی یک فیکسچر، یک گیره مجدد، یک قضاوت اپراتور و لایهای از پشته تحمل را حذف میکند که هیچکس نمیتواند پس از آن کنترل کند. اگر بخشی از خانواده در طبقه شما هنوز به چهار یا چند راه اندازی نیاز دارد، پنج محور ارزش مدل سازی جدی را دارد. اگر به یکی نیاز دارد، معمولاً سرمایه بهتری صرف ظرفیتی می شود که هر روز استفاده می کنید.
CNC پنج محوره در واقع به چه معناست
CNC پنج محوره یک نوع ماشین نیست. هر مرکز ماشینکاری را توصیف می کند که بتواند ابزار برش را در امتداد سه محور خطی - X، Y و Z - به همراه دو محور چرخشی انتخاب شده از A (چرخش در حدود X)، B (چرخش در حدود Y) و C (چرخش در مورد Z) قرار دهد یا هدایت کند. شمارش محورها بسیار کمتر از حالت عملکرد مهم است: موقعیتی یا همزمان.
3 2 ماشینکاری موقعیتی
دو محور دوار به یک زاویه و گیره نشان می دهند. سپس برش دقیقاً همانطور که در یک دستگاه سه محور انجام می شود، فقط از جهتی متفاوت انجام می شود. محورهای دوار مانند وسایل ساخته شده از فلز رفتار می کنند: تغییرات جهت چند ثانیه طول می کشد و یک اتصال چرخشی قفل شده از نظر سختی به یک ریخته گری جامد نزدیک است. برای اکثر کارهای کارگاهی - براکت ها، محفظه ها، صفحات با وجه های زاویه دار - 3 2 بخش عمده ای از مزیت را در کسری از تلاش برنامه ریزی ارائه می دهد.
ماشینکاری پنج محوره همزمان
هر پنج محور با هم درون یابی می شوند تا محور ابزار از سطح پیروی کند. این همان چیزی است که پروانهها، بلیکسها، تیغهها، کاشتها و حفرههای قالب عمیق به آن نیاز دارند، و همچنین این حالتی است که باعث میشود ویژگیهای زیر برش و سوراخ متقاطع بدون نصب مجدد قابل دسترسی باشند. نیاز به CAM با شبیهسازی ماشین، یک پس پردازشگر اثبات شده روی ضایعات، و اپراتورهایی دارد که محدودیتهای چرخشی و تکینگیها را درک کنند.
| پیکربندی | ماشین چگونه رفتار می کند | استفاده معمولی | تلاش برنامه نویسی | سختی |
|---|---|---|---|---|
| 3 محور | دوک ثابت؛ قسمت به صورت دستی بین تنظیمات تغییر مکان داد | قطعات منشوری با ویژگی های دو یا سه وجهی | پایین | بالاترین |
| 3 2 موضعی | شاخص و گیره محورهای چرخشی. برش در یک جهت ثابت باقی می ماند | صورت های زاویه دار، سوراخ های متقاطع، کار پنج وجهی در یک گیره | متوسط | هنگام گیره بالاست |
| 5 محوره همزمان | در حالی که ابزار در حال برش است، همه محورها درون یابی می شوند | پروانه ها، تیغه ها، قالب های کانتور، ویژگی های زیر برش | بالا - شبیه سازی و یک پست تایید شده مورد نیاز است | پایینest, especially with rotary mass in the head |
سه ماشین ساخت و کارهایی که با راه اندازی شما انجام می دهند
جایی که محورهای چرخشی به صورت فیزیکی قرار می گیرند، استحکام، پاکت کار و وزن بخشی را که می توانید نگه دارید تغییر می دهد. سه طرح بندی تقریباً همه چیز موجود در بازار را پوشش می دهد.
- سر/سر: هر دو محور چرخشی در سر دوک قرار دارند، بنابراین میز صاف می ماند و می تواند قطعات سنگین یا نامناسب را حمل کند. جریمه حرکت جرم بالا در ساختار است که اندازه و سفتی را محدود می کند - که در ماشین های کوچکتر رایج است.
- سر/میز: یک محور چرخشی در اسپیندل، معمولاً B، و یکی در جدول، معمولاً C. این رایج ترین مصالحه است: سفتی قابل استفاده، یک پوشش کاربردی و دسترسی خوب برای کارهای با اندازه متوسط.
- میز/میز (تروننیون): هر دو محور روی میز قرار می گیرند و قطعه کار را کج می کنند و می چرخانند. بسیار دقیق و سفت و سخت برای قطعاتی که مناسب هستند، اما قسمت بند ناف وزن قسمتی را پوشش می دهد و گرانش بر روی قطعه کار سنگین به عنوان خطای موقعیت یابی روی انکودرهای چرخشی نشان داده می شود.
درجه بندی گشتاور چرخشی را در برابر بخشی که واقعاً قصد اجرای آن را دارید بررسی کنید. یک میز با ظرفیت نگهداری استاتیک 200 کیلوگرم ممکن است به یک سوم آن امتیاز داده شود، زمانی که محور مجبور به افزایش بار باشد، و رقم دینامیکی آن چیزی است که در تماس با زمان چرخه زنده می ماند.
جایی که پول برمی گردد
بازپرداخت پنج محوری به ندرت به عنوان یک چرخه سریعتر ظاهر می شود. به عنوان ساعتهایی که از جلو و عقب چرخه حذف میشوند و بهعنوان نقصهایی که دیگر اتفاق نمیافتند ظاهر میشود.
حذف راه اندازی
یک قطعه چهار راهاندازی که به یک قطعه یکتنظیم تبدیل میشود، سه طرح ثابت، سه اجرای ثابت و سه فرصت برای بارگذاری اشتباه قطعه کار را حذف میکند. در جایی که یک راهاندازی 45 تا 90 دقیقه از زمان استفاده از اسپیندل هزینه میکند، آن آیتم خطی به تنهایی اغلب این مورد را انجام میدهد.
ابزارهای کوتاه تر و سفت تر
حفره های عمیق در یک ماشین سه محوره ابزارهای بلند را وادار می کنند و انحراف با مکعب برآمدگی افزایش می یابد. کج کردن سر به شما امکان می دهد با ابزاری 30 تا 40 درصد کوتاهتر به همان ویژگی برسید، که می تواند سفتی را چندین برابر کند. نتیجه قابل مشاهده یک سطح بهتر و عمر ابزار طولانی تر است. نتیجه پنهان پاس های نیمه تمام کمتر است.
یک داده به جای پشته ای از آنها
سه راهاندازی که هر کدام 0.02 میلیمتر خطای مکان را ایجاد میکنند، به طور کلی 0.02 میلیمتر را ارائه نمیدهند - در بدترین حالت آنها تقریباً 0.06 میلیمتر ارائه میشوند و معمولاً بهعنوان یک فراخوان موقعیتی بین دو ویژگی که در تنظیمات مختلف ماشینکاری شدهاند ظاهر میشود. یک گیره منفرد آن را در یک سهم جمع می کند. استحکام در منبع به همان اندازه مهم است، به همین دلیل است که همان استدلال پشت سر مینشیند مراکز تراش افقی با صلبیت بالا .
کنترل محور ابزار بر روی سطوح کانتور
با نگه داشتن محور ابزار در نزدیکی سطح نرمال، یک برش دماغه توپ به جای کشیدن با سرعت برش نزدیک به صفر در نوک ابزار، حول قطر موثر خود کار می کند. Stepover را می توان کمی باز کرد و زمان پرداخت دستی به گونه ای کاهش می یابد که هرگز در تخمین CAM نشان داده نمی شود.
هزینه هایی که به ندرت در نقل قول ظاهر می شوند
قیمت دستگاه کمترین تعجب آور در پروژه است. بقیه معمولاً بعداً میرسند، در صورتحسابها و ساعتها.
- CAM و یک پس پردازشگر تأیید شده. یک پست پنج محوره به طور همزمان مختص ماشین است و قبل از تماس با قسمت مشتری باید روی ضایعات ثابت شود. بودجه برای نرم افزار شبیه سازی به عنوان یک نیاز، نه یک گزینه.
- ساعت برنامه نویسی برنامهنویسی یک مسیر ابزار همزمان میتواند سه تا ده برابر بیشتر از یک کار سه محوره طول بکشد. تقریباً 80 درصد از حجم کار را در 3 2 نگه دارید و مسیرهای همزمان را برای ویژگی هایی که واقعاً به آنها نیاز دارند رزرو کنید.
- مهارت اپراتور محدودیتهای چرخشی، تکینگیها، آگاهی از برخورد و کاوش در حین فرآیند در یک هفته جذب نمیشوند و سقوط تراننیون روشی پرهزینه برای یادگیری آنهاست.
- نگهدارنده ابزار و جابجایی. نگهدارندههای کوتاه و متعادل، تعداد بیشتری از آنها در ژورنال، و فاصله کافی برای دور نگه داشتن سر در هر زاویه.
- ساختمان و خدمات. کار فونداسیون، مدیریت خنک کننده و تراشه، و دمای محیط پایدار در صورتی که انتظار می رود رمزگذارهای چرخشی دقت خود را در یک جابجایی کامل حفظ کنند.
- تعمیر و نگهداری و کالیبراسیون. واکنش چرخشی، بررسی رمزگذار و تأیید هندسه از روز اول در برنامه سالانه قرار دارند، نه پس از اولین دسته خارج از تحمل.
یک تست عملی قبل از اینکه متعهد شوید
این را با سه ماه کارت شغلی اجرا کنید، نه بروشور.
- قسمت هایی که به بیش از دو جهت نیاز دارند را بشمارید. اگر آن گروه کمتر از یک پنجم حجم کاری شما باشد، 3 2 در یک ماشین عمودی موجود ممکن است قبلاً آن را پوشش دهد.
- تحمل هایی را که در حال حاضر با آنها مبارزه می کنید فهرست کنید. اگر مشکل، فراخوانی مکان بین ویژگیها در چهرههای مختلف باشد، پنج محور آن را برطرف میکند. اگر تحمل اندازه روی یک چهره باشد، اینطور نیست.
- مدل بازپرداخت در ساعات راه اندازی و کار مجدد به جای زمان چرخه. زمان برش در یک ماشین پنج محور اغلب بهتر از یک ماشین سه محور نیست و ذکر آن به عنوان افزایش سرعت اعداد را تحسین برانگیز می کند.
- قیمت جایگزین را صادقانه انجام دهید: تنظیمات داخلی اضافی در مقابل قرارداد فرعی خانواده به یک مغازه پنج محوره. در حجم پایین معمولاً پیمانکار فرعی برنده میشود و هیچ سرمایهای محدود نمیشود.
اگر مغازه شما در اطراف ساخته شده است
هر مشکل راه اندازی به یک ماشین فرز پنج محوره نیاز ندارد. در قطعات نوع شفت و نوع چاک، اولین بهره واقعی معمولاً از اتمام عملیات بیشتر در یک گیره بر روی یک ماشین تراش حاصل می شود - همان منطق حذف راه اندازی، که برای جهت گیری دوک متفاوت اعمال می شود.
چرخش سنکرون سه محوره، با محور C، ابزار زنده و دوک دوم همگام، به شفت اجازه می دهد تا از هر دو انتها در برابر یک مبنا، با تخت های آسیاب شده و سوراخ های متقاطع که در یک چرخه تمام شده اند، ماشین کاری شود. این عمل دوم، فیکسچر دوم و شانس دوم از دست دادن تمرکز را حذف می کند.
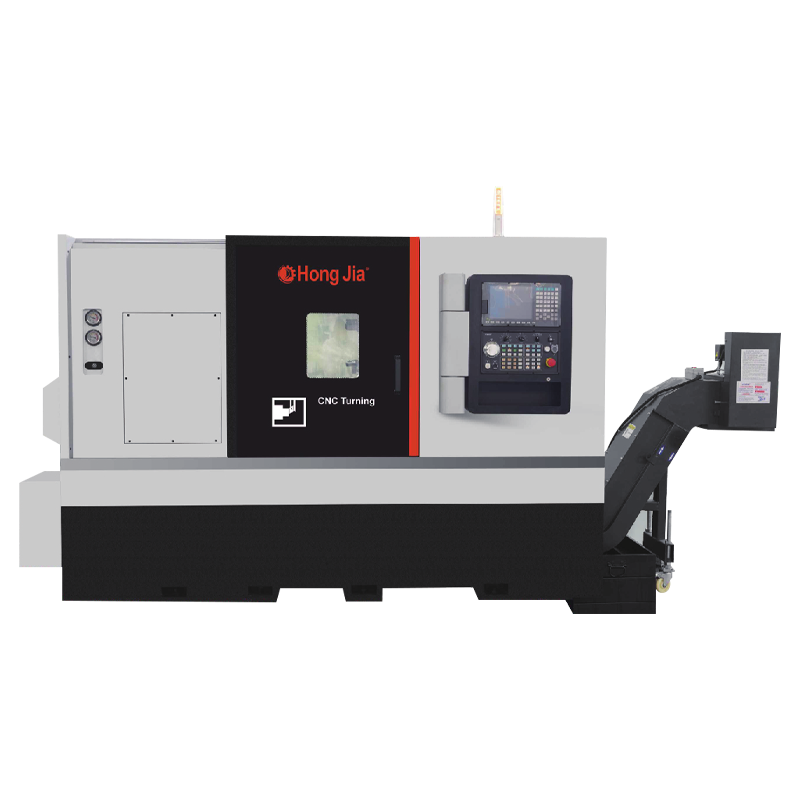
 مرکز تراش افقی سنکرون 3 محور NC-106D-Y مرکز چرخش سنکرون سه محوره با برجک متحرک و محور Y، مناسب برای تکمیل تراشکاری، فرزکاری، حفاری و حفاری بر روی محورها در تنظیمات کمتر. مشاهده محصول →
در جایی که یک قطعه نیاز به چرخش، حفاری و حفاری در یک ضربه دارد، یک مرکز تراش با برجک رانده و قابلیت حفاری سه عملیات را به یک عملیات فشرده میکند. اقتصاد با کار پنج محور یکسان است: صرفه جویی در وسایل ثابت است، نه در سرعت اسپیندل.
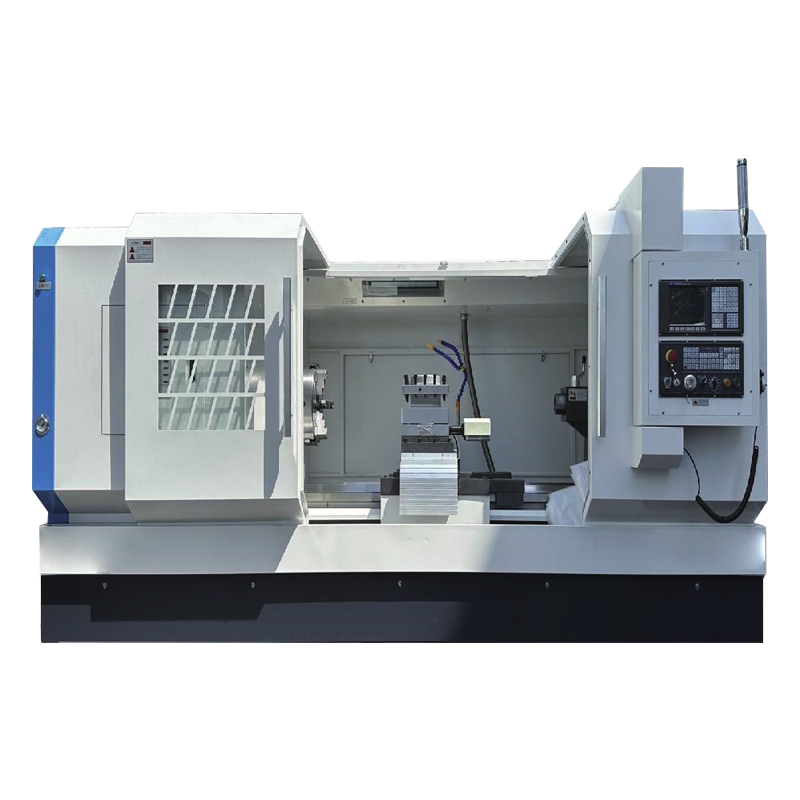
 مرکز تراش افقی تراش، حفاری و حفاری T36P یک مرکز تراش افقی برای تراشکاری، سوراخ کردن و سوراخ کردن قطعات کار پیچیده، با ساختاری با استحکام بالا و مخزن خنک کننده قابل برداشت 75 لیتر. مشاهده محصول →
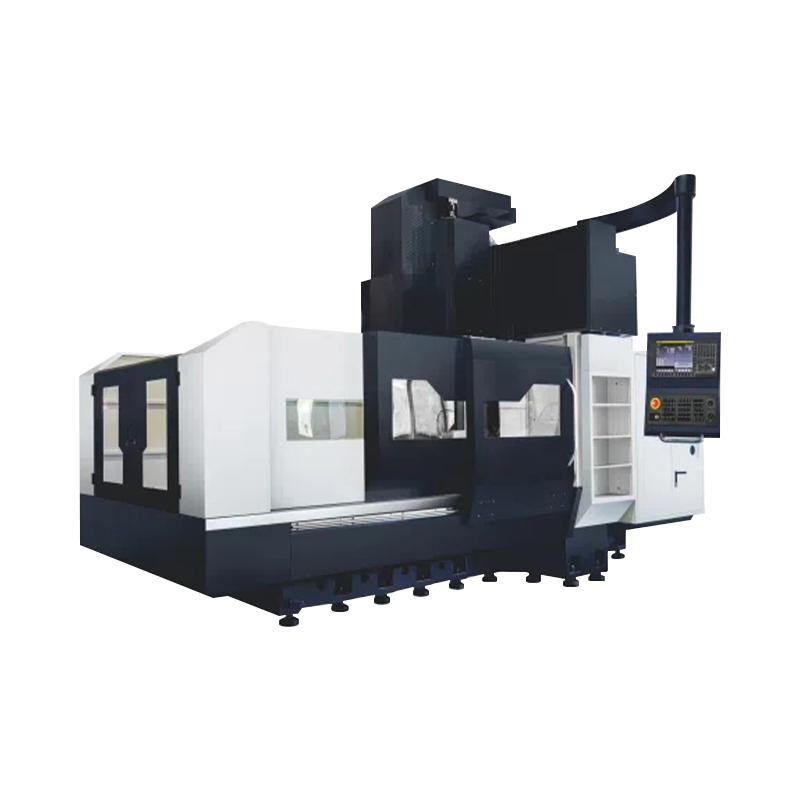
برای کارهای بزرگ منشوری، یک مرکز ماشینکاری دو ستونه یک پاکت کاری را فراهم می کند که یک قاب C نمی تواند، و با یک سر نمایه سازی، چهره های زاویه دار را در 3 2 بدون پرداخت هزینه برای کنترل کامل همزمان پوشش می دهد.
 مرکز ماشینکاری دو ستون برای قطعات کار بزرگ یک سری مرکز ماشینکاری دو ستونه برای قطعات بزرگ و سنگین، با بستر چدنی با استحکام بالا، عرض زیر بشکهای تا 1400 میلی متر و تراورس سریع تا 20 متر در دقیقه. مشاهده محصول →
کاتالوگ پشت این سایت در همان مرحله اولیه همان منطق قرار دارد - مراکز تراش افقی، تراش های عمودی و مراکز ماشینکاری که در اطراف تعداد دفعات گیره یک قطعه ساخته شده اند. پیشینه شرکت پایه تولید پشت آن را مشخص می کند. اگر یک خانواده جزئی واقعاً به پنج محور همزمان نیاز داشته باشد، این قابلیت باید از ماشینی باشد که برای آن طراحی شده است. کاری که یک مرکز تراشکاری یا یک مرکز ماشینکاری 3 2 می تواند انجام دهد این است که تنظیماتی را که در وهله اول هرگز به پنج محور نیاز نداشتند حذف کند.
آماده شدن طبقه
دستگاه خیلی قبل از اینکه فرآیند پایدار باشد وارد می شود. این موارد تعیین می کنند که آیا ماه اول مولد یا دردناک است.
- فونداسیون و تسطیح: الزامات بار و لنگر را دنبال کنید، سپس سطح را پس از هفته های اول برش دوباره بررسی کنید.
- پایداری حرارتی: رمزگذارهای چرخشی و رشد دوک هر دو به نوسانات دما پاسخ می دهند. کارگاهی که در یک شیفت ده درجه تغییر می کند آن را در قطعات نشان می دهد.
- داده های کاوش و ابزار: کاوش درون ماشینی یک دستگاه پنج محوره را از یک کاتر سریع به یک دستگاه خود اصلاح کننده تبدیل می کند و ارزان ترین بیمه در برابر خطای فیکسچر است.
- تایید: یک چک توپ و یک برش آزمایشی روی یک مصنوع شناخته شده، از جمله فاصلههای مرکز چرخشی، قبل از انتشار هر کار مشتری.
- اجراهای خشک: هر برنامه جدید را در شبیه سازی ثابت کنید، سپس در هوا با در بسته، سپس در آلومینیوم قبل از اینکه به هر نقطه ای نزدیک به یک قابل تحویل برسد.
CNC پنج محور یک ابزار حذف راه اندازی با بلیط ورودی بالا است. زمانی که خانواده قطعات دارای زوایای مرکب، ویژگیهای متقاطع یا پشتهای تحمل هستند که سه راهاندازی نمیتوانند آن را نگه دارند، آن را بخرید - و آن را با CAM، پسپردازنده و آموزش از قبل بودجهبندی شده خریداری کنید، زیرا این موارد هستند که تعداد محورها را به قطعات ارسالشده تبدیل میکنند. اگر پاسخ صادقانه این است که دو یا سه شماره قسمت نیاز به کنترل همزمان دارند در حالی که بقیه با خوشحالی در 3 2 اجرا می شوند، آن تعداد کمی را قرارداد فرعی کنید و سرمایه را صرف ظرفیتی کنید که هر هفته بارگیری می کنید.
