






در هنگام نیاز به ما دریغ نکنید!
ماشینکاری پزشکی: راهنمای عملی برای فرآیندهای CNC دقیق برای دستگاه ها
 2026.11.11
 اخبار صنایع
بازرسی مقاله اول روی یک پیچ استخوانی ضد زنگ 316L اغلب با یک سوال عملی شروع میشود: آیا این فرآیند میتواند تحمل بحرانی را در کل بخش، نه فقط در یک قسمت خوب، حفظ کند؟ این سوال در مرکز ماشینکاری پزشکی قرار دارد. کار با یک نوع ماشین تعریف نمی شود. این توسط یک مسیر کنترل شده تعریف می شود که با هندسه، مواد، تحمل، پرداخت سطح، تمیز کردن و قابلیت ردیابی مطابقت دارد.
برای خریداران، نتیجه گیری مفید ساده است: قبل از مقایسه مشخصات ماشین، مسیر فرآیند را انتخاب کنید. یک ماشین تراش با دقت اسپیندل عالی، اتصال ضعیف یا طرح بازرسی را که نمی تواند ویژگی را اندازه گیری کند، جبران نمی کند. یک ماشین معمولی در داخل یک فرآیند باثبات و مستند همچنان میتواند اجزای پزشکی قابل تکرار را زمانی که مسیر درست است تولید کند.
با قسمت خانواده شروع کنید، نه ماشین
ماشینکاری پزشکی ابزارهای جراحی، اجزای ایمپلنت، قطعات تجهیزات تشخیصی، اتصالات مسیر مایع و محفظه ابزار را پوشش میدهد. آنها یک دستور تولید مشترک ندارند. یک پیچ استخوانی گرد، یک صفحه ابزار مسطح، و یک منیفولد با سوراخ های متقاطع، فرآیند را به سمت تجهیزات و روش های مختلف بازرسی می کشاند.
یک راه عملی برای برنامه ریزی مسیر، گروه بندی قطعات بر اساس هندسه غالب است. جدول زیر نقطه شروعی برای بررسی مظنه است، نه جایگزینی برای یک برنامه فرآیندی جزئی.
| بخشی از خانواده | مسیر معمولی | ویژگی های ماشین برای تأیید | تمرکز بازرسی |
|---|---|---|---|
| ایمپلنت های گرد، پیچ، پین | تراشکاری CNC، گاهی اوقات فرز کاری دوم | دقت اسپیندل، تکرارپذیری کولت یا چاک، تغذیه نوار | قطر، نخ، ریزش، پرداخت سطح |
| شفت ها و کانکتورها با ویژگی های دو طرفه | چرخش مرکز چرخش یا چرخش دو دوکی | همگام سازی اسپیندل، ساب اسپیندل، فاصله ابزار | تراز محوری، موقعیت ویژگی به ویژگی |
| صفحات و محفظه های ابزار | فرزکاری، حفاری و ضربه زدن | سفتی، پایداری حرارتی، قابلیت ابزار کوچک | صافی، موقعیت سوراخ، کنترل سوراخ |
| قطعات مسیر سیال و منیفولد | فرز بعلاوه حفاری، سوراخ کردن، تمیز کردن | فشار مایع خنک کننده، تخلیه تراشه، دسترسی به ابزار | تقاطع سوراخ متقاطع، تمیزی |
| نمونه اولیه یا قطعات پل | فرز سه محوره یا چهار محوره، تراشکاری | راه اندازی سریع، افست کار، کتابخانه ابزار | همبستگی مقاله اول |
چرخش دسته های گرد، ویژگی های مکرر
اگر قسمت بیشتر چرخشی باشد، چرخش معمولا اولین عملیاتی است که باید بررسی شود. ماشینکاری پزشکی اغلب شامل قطرهای کوچک، رزوههای ظریف، مخروطیها، شعاعها و ویژگیهای صورت است که باید در هزاران قطعه تکرار شوند. دستگاه باید اندازه را بدون تنظیم ثابت اپراتور نگه دارد. این امر رفتار حرارتی اسپیندل، تکرارپذیری چاک یا کولت، موقعیت برجک و تحویل مایع خنککننده را جلوتر از سرعت دوک اصلی قرار میدهد.
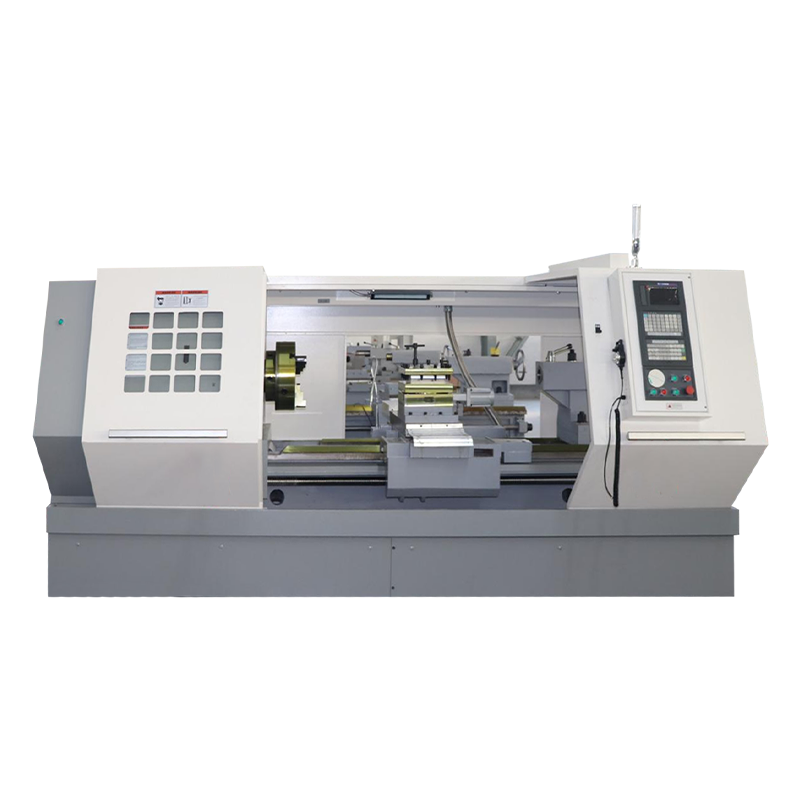
برای یک ماشین تراش افقی با دقت بالا، CK6140 نقطه شروع مناسبی است زمانی که پوشش قطعه و حجم تولید با یک طرح تک دوک مناسب باشد. این جایگزینی برای اعتبارسنجی فرآیند نیست، اما میتواند سکوی چرخشی پایداری باشد که مسیر حول آن ساخته میشود. برای مقایسه گسترده تر تنظیمات تراشکاری و فرز، راهنمای انتخاب ماشین تراش و فرز قبل از محدود کردن لیست ماشین ها مفید است.
 ماشین تراش افقی CNC با دقت بالا CK6140 تراش افقی CNC سری CK6140 دارای دقت بالا، قدرت بالا و استحکام بالا می باشد. اجزای اصلی و ساختار آن به طور بهینه طراحی شده است و ... مشاهده محصول →
مواد پنجره برش را تنظیم کنید
انتخاب مواد، ابزار، سرعت، مایع خنک کننده و بازرسی را تغییر می دهد. در ماشینکاری پزشکی، فولاد ضد زنگ 316L، تیتانیوم Ti-6Al-4V، کبالت کروم، PEEK، آلومینیوم 6061 و برنج به اندازه کافی رایج هستند که فرضیات فرآیند جداگانه را تضمین کنند. همین هندسه می تواند در تیتانیوم و برنج بسیار متفاوت عمل کند.
- فولاد ضد زنگ 316L می تواند سخت شود و سوراخ شود. لبههای تیز، خنککننده پایدار، و مواد ریزش دقیق.
- Ti-6Al-4V رسانایی حرارتی پایینی دارد، بنابراین گرما در لبه برش متمرکز می شود. سفتی و استراتژی خنک کننده بسیار مهم هستند.
- کبالت کروم ساینده و سایش شدید است. عمر ابزار و یکپارچگی سطح نیاز به نظارت دقیق دارد.
- PEEK یک فلز نیست. فشار ثابت، کاهش استرس و تمیزی روی نتیجه تأثیر می گذارد.
- آلومینیوم 6061 به راحتی برش می دهد اما می تواند علامت گذاری کند. کنترل تراشه و حفاظت از سطح اهمیت دارد.
- برنج غالباً ماشینکاری آزاد است، اما گریدهای بدون سرب یا خاص ممکن است ابزار و پرداخت را تغییر دهند.
لیست مواد را به عنوان مدرک توانایی قبول نکنید. پارامترهای برش، ابزارآلات و روش بازرسی مورد استفاده در یک قطعه قابل مقایسه را بپرسید. گواهی مواد و قابلیت ردیابی لات در بحث خرید از اولین مظنه قرار دارد.
تلورانس ها و بازرسی مسیر فرآیند را تعیین می کند
تحمل یک عدد واحد نیست. قطر مثبت یا منفی 0.01 میلی متر، موقعیت واقعی 0.005 میلی متر، و پرداخت سطح 0.2 میکرومتری Ra مشکلات متفاوتی هستند. نقلقولهای ماشینکاری پزشکی باید مشخص کنند که کدام ویژگیها فرآیند را هدایت میکنند، کدامیک کاربردی هستند و کدامها فقط مرجع هستند. این تمایز از ماشینکاری بیش از حد جلوگیری می کند و هزینه را کاهش می دهد.
یک توالی بازرسی قابل اجرا عبارت است از:
- قبل از نقل قول، نقشه را مرور کنید و طرح مبنا را تعریف کنید.
- بررسی کنید که دستگاه و دستگاه میتوانند ویژگی حیاتی را در یک برش آزمایشی تکرار کنند.
- اولین مقاله را در یک CMM، مقایسه کننده نوری، میکرومتر، یا پروفیلومتر اندازه گیری کنید که این ویژگی نیاز دارد.
- بررسی قابلیتها را روی دقیقترین ویژگی کاربردی، نه فقط سادهترین آن، اجرا کنید.
- تنظیمات سند را تنظیم کنید و بعد از هر تغییر ابزار یا برنامه دوباره بررسی کنید.
هنگامی که قطعات دارای ویژگیهایی در دو انتها هستند، تعمیر مجدد میتواند خطایی را ایجاد کند که بعداً بازرسی پیدا میکند. یک مرکز تراش خودکار داکینگ دو اسپیندل، مانند NC106DS، زمانی ارزش ارزیابی دارد که خانواده قطعه کار دو طرفه را تکرار کرده باشد و حجم آن تنظیم را توجیه کند. مزیت نام دستگاه نیست. تنظیمات کمتر، جابجایی مبنا کمتر و مسیر کوتاهتری از قسمت خالی به قسمت تأیید شده است.
 NC106DS مرکز تراش خودکار داکینگ دو اسپیندل برای کارهای مکرر دو طرفه، داک خودکار دو اسپیندل آن چرخش، سوراخ کاری، حفاری، فرز و ضربه زدن را یکپارچه می کند تا تنظیمات و جابجایی مبنا را کاهش دهد. مشاهده محصول →
سوراخ سازی و فرزکاری به پست های بازرسی خاص خود نیاز دارد
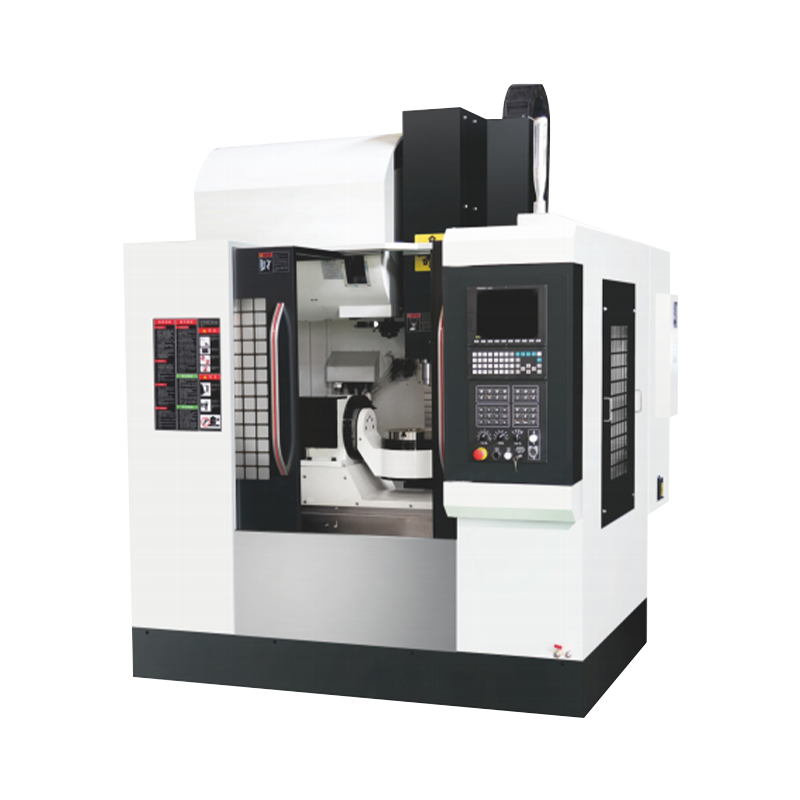
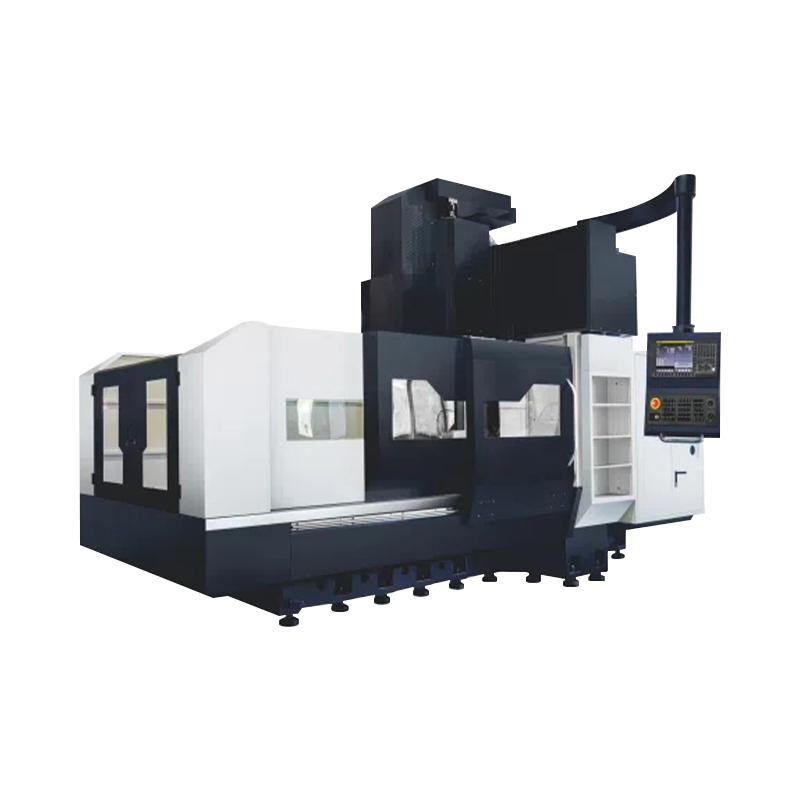
بسیاری از قطعات پزشکی در ماشین تراش تمام نمی شود. صفحات ابزار، محفظه ها، منیفولدها و اجزای فیکسچر به صافی، عمق پاکت، موقعیت سوراخ، کیفیت رزوه و کنترل سوراخ نیاز دارند. یک مرکز ماشینکاری عمودی یا دستگاه حفاری و ضربه زدن ممکن است مسیر صحیحی باشد، اما تنها در صورتی که دستگاه بتواند موقعیت خود را در سراسر قطعه نگه دارد و تراشه ها را از سوراخ های کوچک خارج کند.
برای حفاری و ضربه زدن با سوراخ های کوچک، سرعت دوک را در نوک ابزار، کنترل سوراخکاری، فشار و هدف مایع خنک کننده، خروجی ابزار، و توانایی بررسی موقعیت سوراخ بدون آسیب رساندن به سطح را بررسی کنید. یک مرکز حفاری با سرعت بالا مانند T600A زمانی مرتبط است که خانواده قطعه دارای سوراخهای کوچک زیادی باشد و فرآیند به جای فرزکاری سنگین، به حفاری سریع و قابل تکرار نیاز دارد.
 مرکز حفاری پرسرعت T600A برای خانوادههایی که سوراخهای کوچک زیادی دارند، دوک با سرعت بالا و روغن دوکی آن از چرخههای حفاری و ضربه زدن سریع و تکرارپذیر پشتیبانی میکند. مشاهده محصول →
فرزکاری و حفاری نیز یک سوال تمیز کردن را ایجاد می کند. سوراخها و تراشههای به دام افتاده مسائل زیبایی در ماشینکاری پزشکی نیستند. آنها می توانند بر تناسب، عملکرد و اعتبار سنجی تمیز کردن پایین دست تأثیر بگذارند. قبل از اولین برش روش برش، شکست لبه و دسترسی بازرسی را مشخص کنید.
تمیز کردن، قابلیت ردیابی و اعتبار بخشی از فرآیند است
یک قطعه ماشینکاری شده که به خوبی اندازه گیری می شود اما قابل ردیابی نیست، جزء پزشکی تمام شده نیست. این فرآیند باید مقدار مواد، ماشین، بازبینی برنامه، تغییر ابزار، اپراتور، نتیجه بازرسی و سابقه تمیز کردن را حفظ کند. این بدان معنا نیست که هر خریدار به یک بسته اعتبارسنجی کامل نیاز دارد، اما قیمت باید بیان کند که چه چیزی شامل می شود.
- گواهی مواد و قابلیت ردیابی لات به سهام دریافتی.
- مسیریابی فرآیند با عملیات حیاتی، وسایل و نقاط بازرسی.
- گزارش بازرسی مقاله اول با نتایج ابعادی و سطحی.
- کنترل تغییر ابزار و بازبینی برنامه برای سفارشات تکراری.
- روش تمیز کردن و سوراخ کردن، از جمله الزامات غیرفعال سازی در صورت لزوم.
- کنترل عدم انطباق و تأیید انحراف قبل از حمل و نقل.
برای کار تنظیم شده، بپرسید که چگونه تامین کننده یک فرآیند جدید را تایید می کند و چگونه تغییرات را کنترل می کند. فرآیندی که تنها به این دلیل پایدار است که اپراتور اصلی میداند این ویژگیها یک ریسک عرضه است، نه یک قابلیت.
سوالات تامین کننده که قابلیت را از ادعاهای بروشور جدا می کند
سریعترین راه برای ارزیابی یک تامینکننده ماشینکاری پزشکی، درخواست شواهد مرتبط با خانواده قطعات است، نه یک بیانیه قابلیت کلی. عرضهکنندهای که نتواند منطق ثابت، بازرسی و کنترل تغییر خود را برای یک قطعه قابل مقایسه توضیح دهد، بعید است که پس از سفارش خرید بهبود یابد.
- نگه داشتن کدام ویژگی در این قسمت سخت تر خواهد بود و چگونه توانایی آن را اثبات خواهید کرد؟
- چه ماشین، وسایل و ابزاری اولین مقاله را اجرا می کند؟
- چگونه رشد حرارتی را در طولانی مدت جبران می کنید؟
- روش بازرسی برای فشردهترین بسته چیست و چه کسی آن را بررسی میکند؟
- چگونه ویرایش های برنامه و تغییرات ابزار را پس از تایید کنترل می کنید؟
- قبل از بازرسی نهایی چه مراحلی برای تمیز کردن و خراشیدن رخ می دهد؟
- چه اتفاقی میافتد وقتی یک بعد در اواسط مقدار از مدارا خارج شود؟
همچنین به بررسی تجهیزات واقعی تامین کننده و پیشینه فرآیند کمک می کند. CNC هونجیا درباره صفحه یک پسزمینه تجهیزات برش فلز CNC و طیف محصولی را توصیف میکند که شامل مراکز تراش افقی، تراشهای عمودی، مراکز ماشینکاری، و ماشینهای حفاری و ضربهزنی است. این محدوده زمینه مفیدی است، اما خریدار همچنان به یک مسیر خاص، یک طرح پذیرش قابل اندازهگیری و یک فرآیند کنترل تغییر واضح نیاز دارد.
ماشینکاری پزشکی یک رشته تکرارپذیری است. دنباله خرید باید به این صورت باشد: خانواده قطعه را تعریف کنید، مسیر فرآیند را انتخاب کنید، دستگاه و فیکسچر را روی ویژگی حیاتی تأیید کنید، بازرسی قفل و قابلیت ردیابی، سپس قیمت را مقایسه کنید.
نقل قول ماشینی بدون آن دنباله تنها یک نقطه شروع است. سوال قوی تر این است که آیا تامین کننده می تواند نشان دهد که چگونه اولین قطعه خوب به هزارمین قطعه خوب تبدیل می شود.
