





در هنگام نیاز به ما دریغ نکنید!
ماشینکاری چند محوره: انواع، مزایا و نحوه انتخاب تجهیزات مناسب
 2026.09.23
 اخبار صنایع
QC به تازگی دسته سوم ریخته گری منیفولد را رد کرده است زیرا دو پورت زاویه دار در یک راستا نیستند. این رد لحظه ای است که اکثر ماشین آلات شروع به خواندن در مورد ماشینکاری چند محوره می کنند. هنگامی که یک قطعه کار باید دوباره گیره شود تا به ویژگی های زاویه دار یا منحنی برسد، هر راه اندازی جدید خطای تراز، سایش یراق آلات و قضاوت اپراتور را دوباره معرفی می کند. ماشینکاری چند محوره قطعه را در یک گیره نگه می دارد و به ابزار اجازه می دهد از چندین جهت به آن برسد، به همین دلیل است که سازندگان هوافضا و پزشکی برای چندین دهه از آن استفاده می کنند. نتیجه فوری تلرانس های سخت تر و زمان های تحویل کوتاه تر است. نتیجه بزرگتر یک فرآیند قابل پیش بینی بخش اول صحیح است. با این حال، دستگاه تنها نیمی از راه حل است: مسیرهای ابزار CAM، محل کار، و تجربه برنامه نویس تصمیم می گیرند که آیا محورهای اضافی واقعاً حفظ می شوند یا خیر.
در واقع ماشینکاری چند محوره به چه معناست
ماشین های CNC حرکت را با محورهای مختصات توصیف می کنند. سه محور خطی X، Y و Z هستند. یک محور چرخشی که حول X میچرخد، محور A، حول Y محور B و حول Z محور C است. هنگامی که یک ماشین محورهای خطی را با حداقل یک محور دوار ترکیب می کند، به یک ماشین چند محوره تبدیل می شود. اکثر ماشین های چهار محوره از میز چرخشی در محور C استفاده می کنند. ماشین های پنج محوره یک سر دوک کج، یک میز کج یا هر دو اضافه می کنند. عبارت 3 2 به یک ماشین پنج محوری استفاده می شود که در حالت موقعیت یابی استفاده می شود، که در آن محورهای چرخشی به سمت یک زاویه حرکت می کنند و قفل می شوند و سپس به همان روشی که یک ماشین سه محوره برش می زنند.
جدول زیر پیکربندیهایی را که بر کارگاهها غالب هستند و مبادلهای که هر کدام به ارمغان میآورند، مقایسه میکند:
| پیکربندی | حرکت | قطعات معمولی | قدرت اصلی | مراقب باشید |
|---|---|---|---|---|
| 3 محور | X، Y، Z خطی | قطعات منشوری ساده، بشقاب ها، جیب ها | کمترین هزینه، برنامه نویسی ساده | ویژگیهای زاویهدار همچنان به تنظیمات اضافی نیاز دارند |
| 4 محور (3 1) | X، Y، Z به اضافه یک محور چرخشی | شکاف های منحنی، محفظه دنده، پروفیل های بلند | حرکت چرخشی با هزینه متوسط | طول قطعه با قطر میز محدود شده است |
| 5 محور 3 2 | X، Y، Z به اضافه دو محور چرخشی | براکت با پورت های زاویه دار، پایه های قالب | در یک تنظیم به پنج طرف می رسد | فاقد برش پنج محوره واقعی است |
| 5 محوره همزمان | X، Y، Z به اضافه محورهای چرخشی درون یابی | پروانه ها، پره های توربین، اشکال ارگانیک | بهترین اتمام سطح و زمان چرخه | گران ترین برنامه ریزی و تأیید |
| مرکز تراش چند کاره | محور X، Z، Y، C، دوک دوم | شفت با تخت آسیاب شده، سوراخ متقاطع، خارج از مرکز | تمام قسمت در یک چرخه به پایان رسید | به ابزارهای زنده و قابلیت محور Y نیاز دارد |
چگونه ماشینکاری چند محوره تفکر راه اندازی را تغییر می دهد
افزودن محورها به سادگی حرکت را اضافه نمی کند. سیستم مرجع را تغییر می دهد. در یک ماشین 3 محوره، با قرار دادن قطعه کار روی یک فیکسچر زاویه دار، یک سوراخ زاویه دار ایجاد می شود، بنابراین موقعیت سوراخ بستگی به دقت گیره آن ثابت دارد. در یک ماشین چند محوره، خود دستگاه قطعه یا ابزار را به زاویه برنامه ریزی شده می چرخاند و تنها نقطه ای که اهمیت دارد موقعیت چرخشی مدرج شده است. انباشته شدن خطای فیکسچر متوقف می شود.
ترتیب تولید نیز تغییر شکل می دهد:
- قطعه را در CAD مدل کنید و آن را به CAM تبدیل کنید و هر ویژگی را در یک سیستم مختصات تعریف کنید.
- شبیه سازی برنامه کامل، از جمله حرکت چرخشی، فاصله نگهدارنده ابزار، و سفر میز.
- قطعه کار را یک بار ببندید و لبه های مرجع آن را بررسی یا نشان دهید.
- چرخه را اجرا کنید؛ دستگاه محورهای چرخشی را به طور خودکار بین برش ها قرار می دهد.
- ویژگی های تمام شده را در برابر همان سیستم مختصات بازرسی کنید، زیرا هیچ چیز دوباره بسته نشده است.
افزایش تحمل از حذف گیره ها حاصل می شود. یک ویژگی که پس از سومین گیره مجدد ماشین کاری شده است، خطای انباشته تمام تنظیمات قبلی را به همراه دارد. ماشینکاری آن در گیره اصلی، داده را یکسان نگه میدارد، به همین دلیل است که مغازههایی که قابلیت تکرار 0.01 میلیمتری دارند، قطعات ضایعات کمتری را حتی زمانی که زمان چرخه به سختی تغییر میکند، میبینند.
وقتی ماشینکاری چند محوره جواب می دهد
هر قسمتی به پنج محور نیاز ندارد. نامزدها تمایل دارند چند ویژگی مشترک داشته باشند: سوراخ های زاویه دار، سطوح ریل منحنی، دیوارهای قالب پیش نویس، یا برش های منقطع که نیاز به جهت گیری ثابت ابزار دارند. خانواده های پنج نفره زیر قوی ترین نامزدها هستند:
- قطعات ساختاری هوافضا - براکت های دیوار نازک، محفظه سوپاپ و اتصالات با پورت های زاویه دار؛ نمونههای اولیه و قطعات تولیدی از دقت یکنظامی یکسانی برخوردار هستند.
- اجزای قالب و قالب – هستهها، درجها و الکترودها با سطوح کشیدهشده، جایی که یک پاس پایانی پنج محوره از علائم پلهای که در اثر بستن مجدد باقی میماند، جلوگیری میکند.
- ایمپلنت ها و ابزار پزشکی - پروفیل های تیتانیوم منحنی و سوراخ های با زاویه مرکب، جایی که موقعیت پایدار از هندسه حساس محافظت می کند.
- قطعات پیشرانه خودرو و موتور سیکلت – پیوند دادن براکتها، سختافزار موتور و جعبههای پدال که بین ویرایشها تغییر میکنند و نیاز به نقل قول مجدد سریع دارند.
- اجزای هیدرولیک و انرژی - بدنه و اتصالات سوپاپ با پورت های متقاطع که باید بدون رانش در وسط مواد به هم برسند.
 مرکز ماشینکاری با سرعت بالا 1165A برای فرز صلب این مرکز ماشینکاری سنگین دارای پایههای گسترده، راهنماهایی با دهانه بزرگ و پیچهای ساچمهای پیش تنیده برای حفظ استحکام در طول فرز چرخشی میباشد، و هنگامی که ابزارهای طولانی نیاز به برش پایدار دارند، آن را به انتخابی قوی تبدیل میکند. مشاهده محصول →
در سمت فرز، صلبیت تعیین می کند که آیا میز دوار دقت امتیازی خود را ارائه می دهد یا خیر. یک VMC سبک وزن می تواند هنگامی که یک ابزار طولانی روی یک وسیله چرخشی آویزان می شود خم شود. یک مرکز ماشینکاری سنگین با یک دوک با سرعت بالا، مانند 1165A، این بار را جذب می کند و نقطه ابزار را در حالی که میز کج می کند و می چرخد ثابت نگه می دارد.
چرخش چند محوره: جایی که مراکز ماشینکاری و ماشین های تراش همگرا می شوند
اکثر مقالات مقدماتی در مورد ماشینکاری چند محوره در مورد مراکز فرز صحبت می کنند، اما بیشترین کاهش نصب اغلب در سمت چرخش اتفاق می افتد. یک مرکز چرخشی چند محوره مدرن، یک محور C بر روی دوک اصلی، یک محور Y بر روی برجک، و اغلب یک دوک دوم اضافه میکند. شافتی که زمانی به سه عملیات نیاز داشت، چوک کردن، انتقال زیر دوک، و سپس یک مرکز فرز جداگانه، اکنون میتواند در یک چرخه تمام شود.
 NC-106DS مرکز تراش خودکار داکینگ دو اسپیندل این مرکز با انتقال خودکار قطعه کار بین دوک های اصلی و فرعی، هر دو انتهای شفت را در یک چرخه کامل می کند و خطاهای گیره را کاهش می دهد و از چرخش، سوراخ کاری، سوراخ کردن، فرز و ضربه زدن برای قطعات پیچیده پشتیبانی می کند. مشاهده محصول →
طراحی دو اسپیندل این را بیشتر می کند. در چیدمان داکینگ خودکار، قطعه بدون توقف برنامه از اسپیندل اصلی به اسپیندل فرعی حرکت می کند. هر دو انتهای شفت در یک چرخه ماشین کاری می شوند، بنابراین ویژگی های عملیات دوم به جای گیره جدید، به مبدأ عملیات اول اشاره می کنند. به همین دلیل است که الف راه حل اتصال خودکار دو اسپیندل به پاسخ استاندارد برای شفت های پیچیده با ویژگی هایی در هر دو انتها تبدیل شده است.
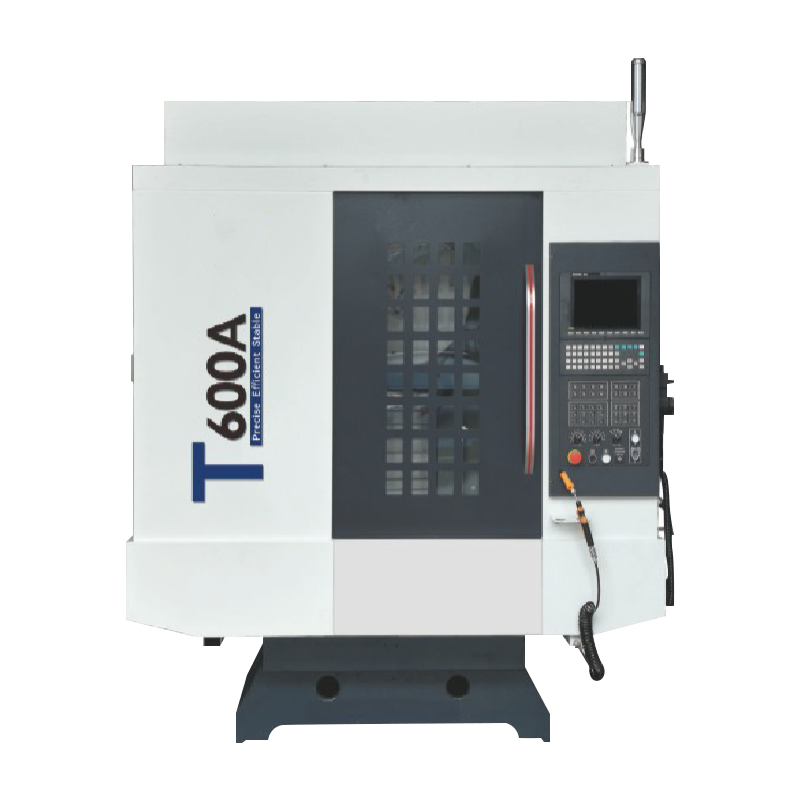
 مرکز چرخش چند منظوره T36P با حفاری و حفاری این دستگاه چرخش را با سوراخکاری و حفاری در یک راه اندازی واحد ترکیب می کند و از ساختاری سفت و سخت برای برش های سنگین استفاده می کند. دوک یکپارچه و مخزن مایع خنککننده قابل جابجایی آن با قطعات پرتولید که نیاز به سوراخهای متقاطع یا ویژگیهای غیرعادی دارند، مناسب است. مشاهده محصول →
همین منطق در مورد سوراخ ها، شکاف ها و تخت ها نیز صدق می کند. یک مرکز تراش با قابلیت حفاری و حفاری، مانند T36P، قطرهای چرخشی را با حفاری متقاطع، فرز شکافی و حفاری غیرعادی ترکیب می کند. در حالی که برجک بین عملیات نمایان می شود، قطعه بسته می ماند، بنابراین رابطه بین قطر چرخشی و سوراخ حفاری شده توسط دستگاه کنترل می شود نه توسط یک راه اندازی ثانویه.
قبل از خرید ماشین چند محوره چه نکاتی را باید بررسی کرد
ماشینی با محورهای بیشتر به طور خودکار کارگاه را بهبود نمی بخشد. این پنج بررسی از رایج ترین اشتباهات خرید جلوگیری می کند:
| بررسی کنید | چرا اهمیت دارد |
|---|---|
| CAM پس پردازنده | یک ماشین چند محوره بدون یک پس پردازشگر تایید شده بی فایده است. قبل از اینکه امضا کنید آن را روی کنترل واقعی تست کنید. |
| دقت محور چرخشی | جداول چرخ دنده حلزونی عکس العمل نشان می دهد و میزهای مستقیم درایو هزینه بیشتری دارند. اعداد و ارقام دقت موضعی و واکنش نشان داده شده را بخواهید. |
| کنترل و شبیه سازی | چرخه های پنج محوره نیاز به نگاه به جلو و اجتناب از برخورد با سرعت بالا دارند. اپراتورها برای کار ایمن به این ابزارها نیاز دارند. |
| بودجه فیکسچر و ابزار | میزهای دوار، صفحات پایه و گیره های سفارشی سهم قابل توجهی را به قیمت دستگاه اضافه می کنند. آنها را در ROI خود قرار دهید. |
| آموزش و خدمات | برنامه نویسی چند محوره یک مهارت جداگانه است. تایید کنید که تامین کننده می تواند برنامه نویسان شما را آموزش دهد و تشخیص از راه دور ارائه دهد. |
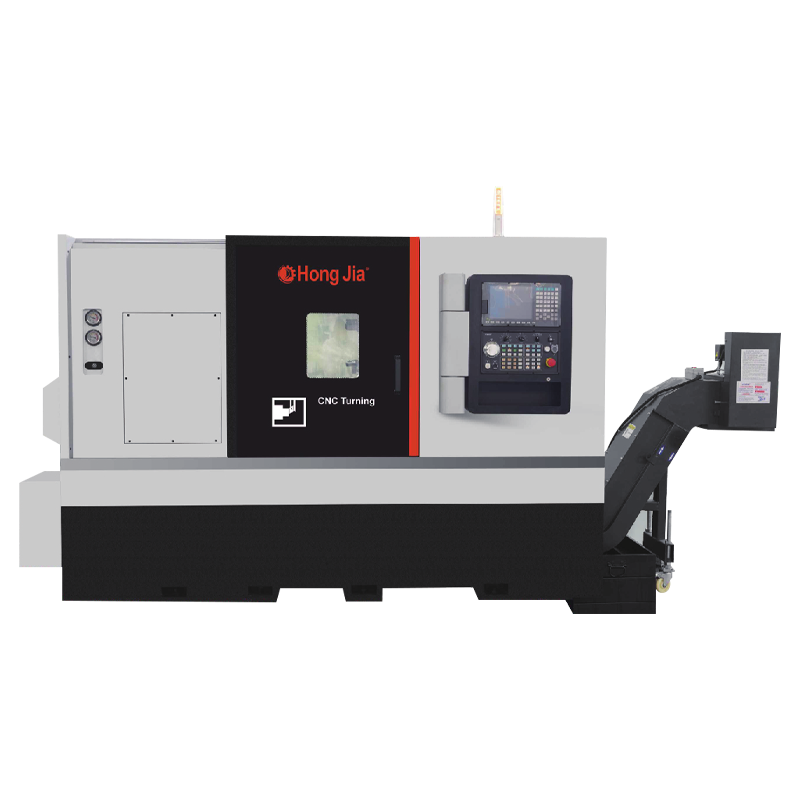
برای بسیاری از کارگاهها، عملیترین قدم اول برای کار چند محوره این است مرکز چرخش افقی با ابزار زنده، زیرا شفت ها، فلنج ها و دوک ها معمولاً به ویژگی های فرز و حفاری زاویه ای نیاز دارند که یک مرکز تراش می تواند در یک گیره به آن برسد.
واقعیت تولید: چند محوری چه چیزی را حل نمی کند
ماشینکاری چند محوره شایستگی شهرت خود را دارد، اما محدودیت هایی را نیز به همراه دارد که پس از نصب ظاهر می شوند. پنج شگفتی رایج عبارتند از:
- زمان CAM به دفتر حرکت می کند - تولید و تأیید مسیرهای ابزار همزمان نسبت به برنامههای سه محوری که جایگزین میشوند، بیشتر طول میکشد.
- زمان چرخه می تواند افزایش یابد - یک ماشین که قبلاً روی سه اسپیندل کار میکرد، به این معنی است که دستگاه در حالت بیکار قرار میگیرد در حالی که شاخص ابزار و قطعه منتقل میشود.
- خطر برخورد بیشتر است - میزهای چرخشی و نگهدارنده ابزار بلند فاصله را کاهش می دهند، بنابراین شبیه سازی اجباری است، نه اختیاری.
- پاکت کار کوچک می شود – میز چرخشی قطعه را بالا می برد و اجزای بلند می توانند قبل از اینکه میز حرکت خود را به پایان برساند به دماغه دوک برخورد کند.
- تغییر مهارت اپراتور - روالهای کاوش، تنظیم ابزار و بازرسی در حین فرآیند بیش از تجربه ماشینکاری معمولی اهمیت دارند.
رویکرد عملی این است که کار چند محوره را به ماشینهایی که هزینه محور توجیه میشود، هدایت کنیم و قطعات منشوری ساده را روی تجهیزات سه محوره ساده نگه داریم. فروشگاههایی که ترکیب را به طور عمدی مدیریت میکنند، بهترین بازده را از هر دو نوع ماشین دریافت میکنند.
یک تمرین مفید: سه قسمت مشکلساز فروشگاه را بردارید، تنظیمات مورد نیاز امروز را بشمارید و همان قطعات را با قیمتهای چهار محور و پنج محور قیمت گذاری کنید. اگر تعداد راهاندازی از چهار به یک کاهش یابد، پرونده تجاری خودش را میسازد. از آنجا، سؤال مشخصات سادهتر میشود: ظرفیت چرخشی چقدر است، سرعت اسپیندل چقدر است و کدام CAM پس پردازشگر. ماشینکاری چند محوره یک دسته جداگانه از تولید نیست. این به سادگی پاسخی عادی برای قطعاتی است که از تکمیل شدن در یک گیره مربعی امتناع می کنند.
